Бессвинцовые припои — группа сплавов для получения паяных соединений без намеренного легирования свинцом. Здесь рассматриваются составы на основе олова (Sn) с медью (Cu), серебром (Ag) или обоими элементами. Они применяются в электронике, электротехнике и других областях, где требуется соединение материалов при температуре ниже температуры плавления самих деталей.
Что такое бессвинцовые припои
При пайке расплавляется припой, а соединяемые детали сохраняют твёрдое состояние. Расплав смачивает подготовленные поверхности и формирует соединение после охлаждения. На границе с основным металлом могут образовываться интерметаллические слои.
Запись Sn + Cu/Ag объединяет системы Sn–Cu, Sn–Ag и Sn–Ag–Cu. Она не означает обязательного присутствия всех трёх элементов в каждой марке. Семейство Sn–Ag–Cu часто обозначают сокращением SAC.
Бессвинцовый состав не обязательно содержит абсолютно нулевое количество свинца: допустимые следовые примеси определяются спецификацией. Кроме рассматриваемых систем существуют бессвинцовые припои с висмутом, индием и другими элементами.
Химический состав
| Элемент | Обозначение | Роль в сплаве |
|---|---|---|
| Олово | Sn | Основа рассматриваемых припоев, обеспечивает формирование паяного соединения |
| Медь | Cu | Влияет на структуру и взаимодействие припоя с медными поверхностями |
| Серебро | Ag | Образует структурные составляющие, влияющие на механические свойства и поведение при термоциклировании |
| Дополнительные элементы | Ni, Ge и другие | В отдельных марках применяются в малых количествах для изменения структуры и технологических характеристик |
Процентное содержание элементов, чистота и ограничения по примесям проверяются по документации конкретного припоя. Материалы с одинаковой основной системой могут заметно различаться по характеристикам.
Физические и технологические свойства
- Внешний вид: серебристо-серый; поверхность соединения может быть блестящей или матовой.
- Плавление: у приведённых ниже составов — примерно 217–227 °C; у других бессвинцовых систем температуры могут существенно отличаться.
- Смачивание: зависит от состава припоя, флюса, покрытия деталей и теплового режима.
- Проводимость: обеспечивает электрический контакт, но не заменяет расчёт сечения и сопротивления соединения.
- Механическое поведение: зависит от структуры, геометрии шва и условий нагрузки.
- Долговечность: определяется в том числе термоциклированием, ползучестью и ростом интерметаллических слоёв.
Распространённые составы
| Обозначение | Состав по массе | Плавление, ориентировочно | Особенности |
|---|---|---|---|
| Sn99.3Cu0.7 | 99,3 % Sn; 0,7 % Cu | 227 °C | Бессеребряный состав, применяемый, в частности, для пайки волной |
| Sn96.5Ag3.5 | 96,5 % Sn; 3,5 % Ag | 221 °C | Эвтектический оловянно-серебряный припой |
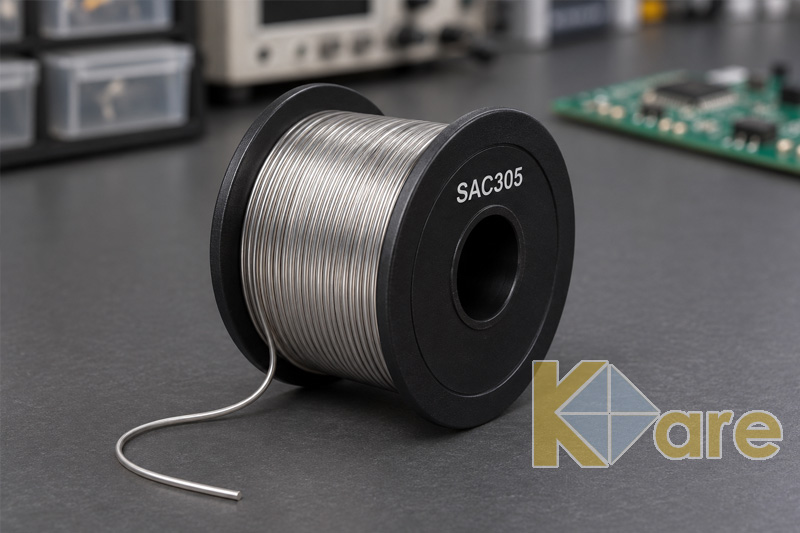
| SAC305 | 96,5 % Sn; 3,0 % Ag; 0,5 % Cu | 217–220 °C | Распространённый состав для электронного монтажа |
Точка или интервал плавления — характеристика сплава, а не готовая настройка паяльника или печи. Рабочий профиль подбирают по документации материала, тепловой массе узла и допустимому нагреву компонентов.
Формы выпуска
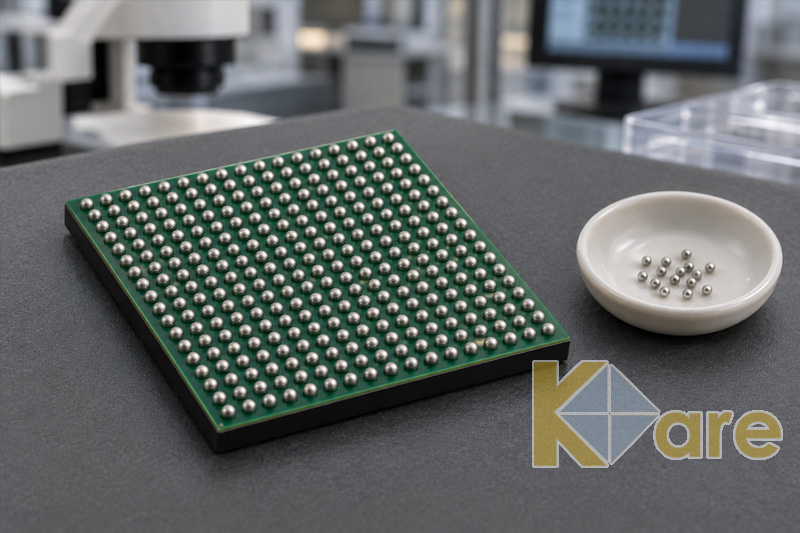
Бессвинцовые припои выпускают в виде проволоки, прутков, брусков, порошков, шариков и фасонных заготовок. Проволока может быть сплошной или содержать флюсовый сердечник.
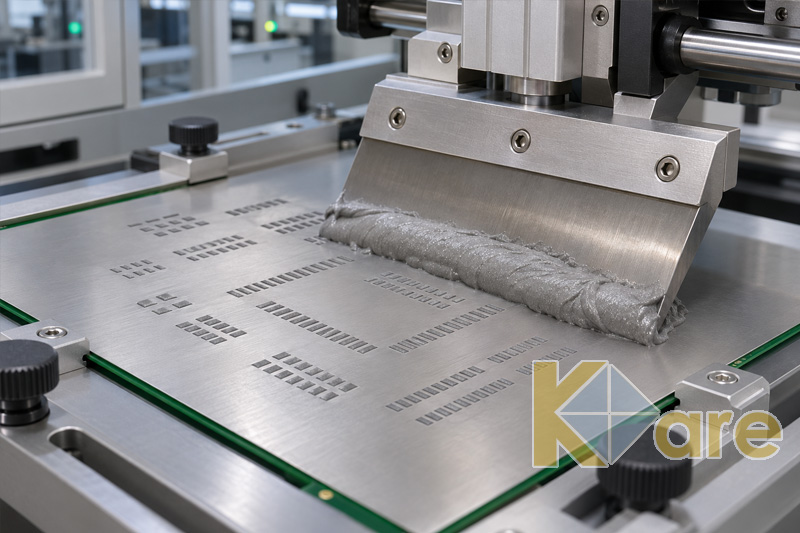
Паяльная паста представляет собой смесь порошка припоя и флюсовой композиции. Она не является отдельной маркой металлического сплава: один и тот же состав, например SAC305, может поставляться в нескольких формах.
Пайка и качество соединения
Для качественной пайки необходимы совместимые поверхности, подходящий флюс и достаточный прогрев соединяемого участка. Оплавление пасты, пайка волной, селективная и ручная пайка требуют разных режимов и форм подачи материала.
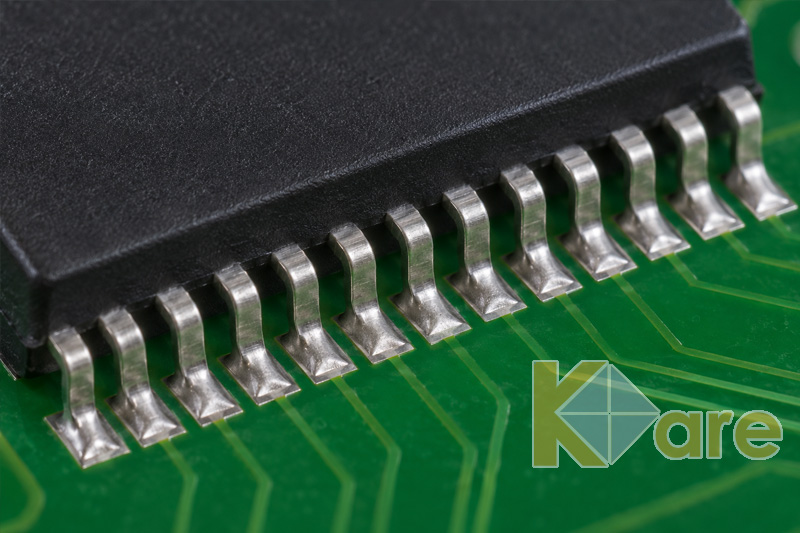
Избыточный нагрев и продолжительная выдержка способны повредить компоненты и изменить структуру шва. Матовая поверхность бессвинцового соединения сама по себе не доказывает дефект: оценивают смачивание, форму, заполнение и другие критерии качества.
Области применения
- Поверхностный монтаж: паяльные пасты для соединения компонентов с контактными площадками печатных плат.
- Монтаж в отверстия: пайка выводных компонентов волной и селективными процессами.
- Ручная сборка и ремонт: проволочные припои подходящей марки и диаметра.
- Корпусирование электроники: шарики и преформы для определённых конструкций соединений.
- Технические соединения: отдельные электротехнические и трубные узлы при наличии соответствующего допуска материала.
Припой для электроники нельзя автоматически считать пригодным для питьевого водоснабжения или другого специального применения. Проверяют назначение состава, флюса и готового изделия.
Отличия от оловянно-свинцовых припоев
| Характеристика | Рассматриваемые бессвинцовые припои | Sn63Pb37 |
|---|---|---|
| Основной состав | Олово с медью и/или серебром | 63 % олова и 37 % свинца |
| Плавление | Примерно 217–227 °C для указанных марок | 183 °C |
| Тепловой режим | Обычно требует более высокой температуры процесса | Обычно ниже при сопоставимой задаче |
| Замена материала | Требует проверки процесса и надёжности | Не является прямым эквивалентом SAC или Sn–Cu |
Преимущества и ограничения
Основное преимущество — возможность получать соединения без намеренного добавления свинца. Разнообразие составов позволяет выбирать материал по температуре плавления, стоимости и требованиям к надёжности. Отказ от серебра может снижать стоимость, но меняет свойства и технологию.
К ограничениям относятся повышенная тепловая нагрузка для многих составов, особенности смачивания и зависимость долговечности от структуры соединения. Для ответственных изделий контролируют термоциклическую стойкость, ударные нагрузки и другие условия эксплуатации. Отсутствие свинца не отменяет требований к удалению продуктов разложения флюса.