Bezsvina lodmetāli ir sakausējumu grupa lodētu savienojumu veidošanai bez apzinātas svina pievienošanas. Šeit aplūkoti sastāvi uz alvas (Sn) bāzes ar varu (Cu), sudrabu (Ag) vai abiem elementiem. Tos izmanto elektronikā, elektrotehnikā un citās jomās, kur materiāli jāsavieno temperatūrā, kas ir zemāka par pašu detaļu kušanas temperatūru.
Kas ir bezsvina lodmetāli
Lodējot izkūst lodmetāls, bet savienojamās detaļas paliek cietā stāvoklī. Kausējums slapina sagatavotās virsmas un pēc atdzišanas izveido savienojumu. Robežā ar pamatmetālu var veidoties intermetālisku savienojumu slāņi.
Apzīmējums Sn + Cu/Ag apvieno Sn–Cu, Sn–Ag un Sn–Ag–Cu sistēmas. Tas nenozīmē, ka katrā markā obligāti ir visi trīs elementi. Sn–Ag–Cu saimi bieži apzīmē ar saīsinājumu SAC.
Bezsvina sastāvs ne vienmēr nozīmē absolūti nulles svina saturu: pieļaujamos piemaisījumu daudzumus nosaka specifikācija. Papildus aplūkotajām sistēmām pastāv bezsvina lodmetāli ar bismutu, indiju un citiem elementiem.
Ķīmiskais sastāvs
| Elements | Apzīmējums | Nozīme sakausējumā |
|---|---|---|
| Alva | Sn | Aplūkoto lodmetālu pamats, kas nodrošina lodētā savienojuma veidošanos |
| Varš | Cu | Ietekmē struktūru un lodmetāla mijiedarbību ar vara virsmām |
| Sudrabs | Ag | Veido struktūras sastāvdaļas, kas ietekmē mehāniskās īpašības un uzvedību termiskās ciklēšanas laikā |
| Papildu elementi | Ni, Ge un citi | Dažās markās nelielos daudzumos maina struktūru un tehnoloģiskās īpašības |
Elementu procentuālo saturu, tīrību un piemaisījumu ierobežojumus pārbauda konkrētā lodmetāla dokumentācijā. Materiāli ar vienādu pamatsistēmu var būtiski atšķirties pēc īpašībām.
Fizikālās un tehnoloģiskās īpašības
- Izskats: sudrabpelēks; savienojuma virsma var būt spīdīga vai matēta.
- Kušana: tālāk norādītajiem sastāviem aptuveni 217–227 °C; citām bezsvina sistēmām temperatūra var ievērojami atšķirties.
- Slapināšana: atkarīga no lodmetāla sastāva, kušņiem, detaļu pārklājuma un termiskā režīma.
- Elektrovadītspēja: nodrošina elektrisko kontaktu, bet neaizstāj savienojuma šķērsgriezuma un pretestības aprēķinu.
- Mehāniskā uzvedība: atkarīga no struktūras, šuves ģeometrijas un slodzes apstākļiem.
- Ilgmūžība: to ietekmē termiskā ciklēšana, šļūde un intermetālisko slāņu augšana.
Izplatītie sastāvi
| Apzīmējums | Masas sastāvs | Aptuvenā kušana | Īpatnības |
|---|---|---|---|
| Sn99.3Cu0.7 | 99,3 % Sn; 0,7 % Cu | 227 °C | Sudrabu nesaturošs sastāvs, ko izmanto arī viļņlodēšanā |
| Sn96.5Ag3.5 | 96,5 % Sn; 3,5 % Ag | 221 °C | Eitektisks alvas un sudraba lodmetāls |
| SAC305 | 96,5 % Sn; 3,0 % Ag; 0,5 % Cu | 217–220 °C | Izplatīts sastāvs elektronikas montāžai |
Kušanas punkts vai intervāls raksturo sakausējumu, nevis gatavu lodāmura vai krāsns iestatījumu. Darba profilu izvēlas pēc materiāla dokumentācijas, mezgla termiskās masas un komponentu pieļaujamās uzkaršanas.
Piegādes formas
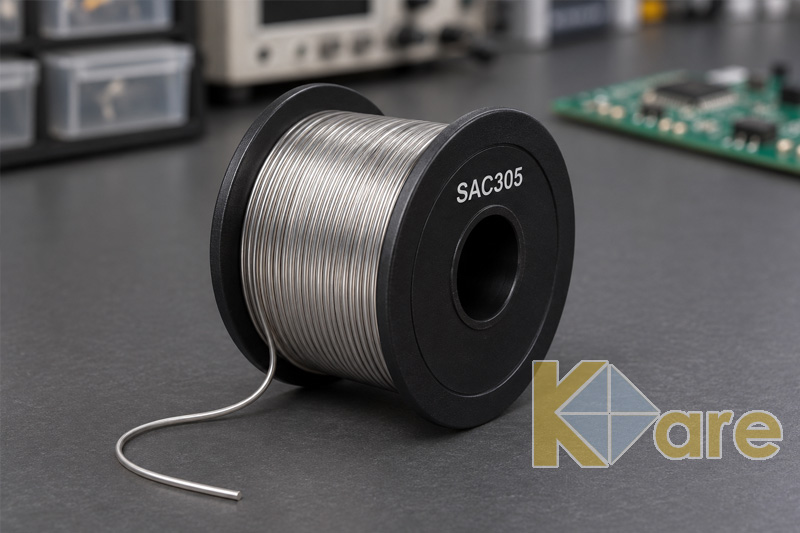
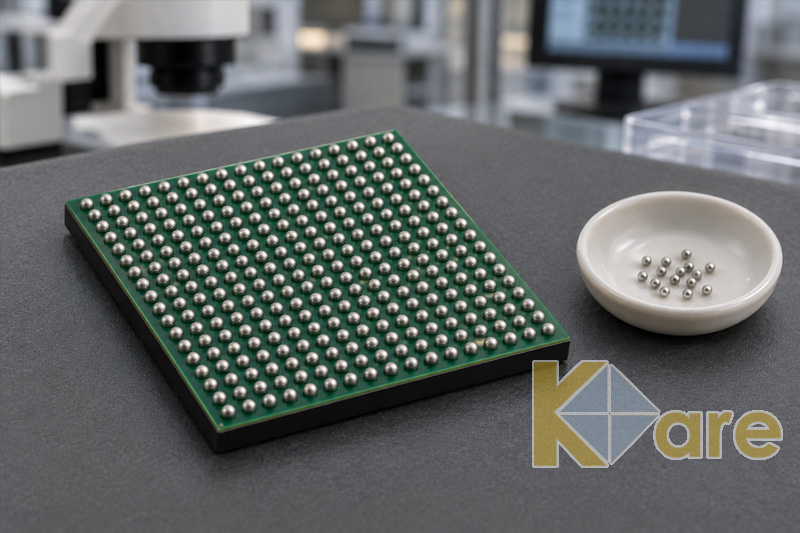
Bezsvina lodmetālus ražo stieples, stieņu, lietņu, pulveru, lodīšu un formas sagatavju veidā. Stieple var būt viendabīga vai ar kušņu serdi.
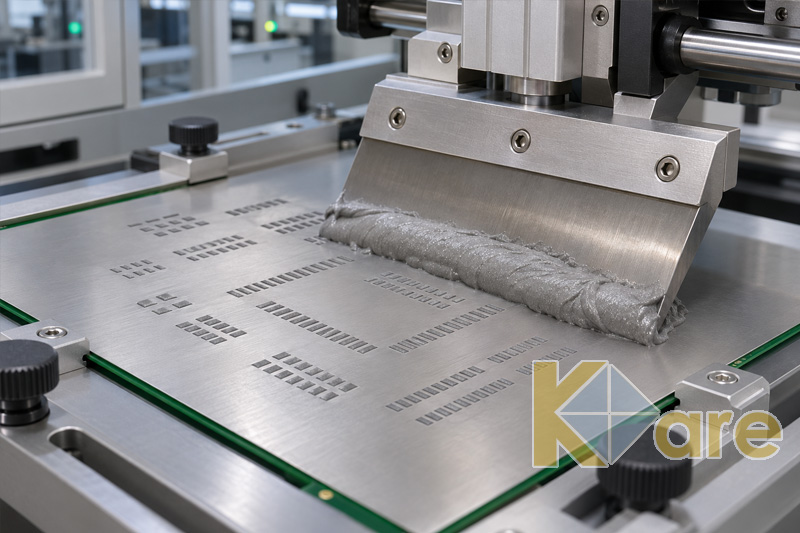
Lodēšanas pasta ir lodmetāla pulvera un kušņu kompozīcijas maisījums. Tā nav atsevišķa metāla sakausējuma marka: vienu sastāvu, piemēram, SAC305, var piegādāt vairākās formās.
Lodēšana un savienojuma kvalitāte
Kvalitatīvai lodēšanai vajadzīgas savietojamas virsmas, piemēroti kušņi un pietiekama savienojuma zonas uzsildīšana. Pastas pārkausēšanai, viļņlodēšanai, selektīvajai un rokas lodēšanai nepieciešami atšķirīgi režīmi un materiāla padeves formas.
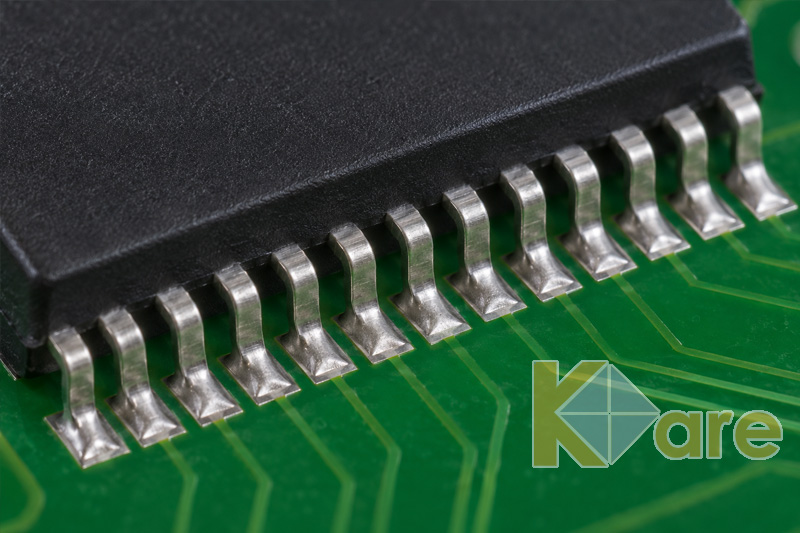
Pārmērīga temperatūra un ilgstoša karsēšana var bojāt komponentus un mainīt šuves struktūru. Bezsvina savienojuma matēta virsma pati par sevi nepierāda defektu: vērtē slapināšanu, formu, aizpildījumu un citus kvalitātes kritērijus.
Pielietojuma jomas
- Virsmas montāža: lodēšanas pastas komponentu savienošanai ar iespiedplašu kontaktlaukumiem.
- Montāža caurumos: izvadu komponentu viļņlodēšana un selektīvā lodēšana.
- Rokas montāža un remonts: atbilstošas markas un diametra lodmetāla stieple.
- Elektronikas korpusēšana: lodītes un sagataves noteiktām savienojumu konstrukcijām.
- Tehniskie savienojumi: atsevišķi elektrotehniski un cauruļvadu mezgli, ja materiāls ir attiecīgi apstiprināts.
Elektronikas lodmetālu nedrīkst automātiski uzskatīt par piemērotu dzeramā ūdens sistēmām vai citam īpašam lietojumam. Pārbauda sastāva, kušņu un gatavā izstrādājuma paredzēto pielietojumu.
Atšķirības no alvas un svina lodmetāliem
| Raksturlielums | Aplūkotie bezsvina lodmetāli | Sn63Pb37 |
|---|---|---|
| Pamatsastāvs | Alva ar varu un/vai sudrabu | 63 % alvas un 37 % svina |
| Kušana | Aptuveni 217–227 °C norādītajām markām | 183 °C |
| Termiskais režīms | Parasti nepieciešama augstāka procesa temperatūra | Salīdzināmam uzdevumam parasti zemāka |
| Materiāla nomaiņa | Nepieciešama procesa un uzticamības pārbaude | Nav tiešs SAC vai Sn–Cu ekvivalents |
Priekšrocības un ierobežojumi
Galvenā priekšrocība ir iespēja veidot savienojumus bez apzinātas svina pievienošanas. Sastāvu daudzveidība ļauj izvēlēties materiālu pēc kušanas temperatūras, izmaksām un uzticamības prasībām. Atteikšanās no sudraba var samazināt izmaksas, taču maina īpašības un tehnoloģiju.
Ierobežojumi ietver lielāku termisko slodzi daudziem sastāviem, slapināšanas īpatnības un ilgmūžības atkarību no savienojuma struktūras. Atbildīgiem izstrādājumiem pārbauda termiskās ciklēšanas izturību, trieciena slodzes un citus ekspluatācijas apstākļus. Svina neesamība neatceļ prasības kušņu sadalīšanās produktu nosūkšanai.